Checklist DFM et DFT avant de lancer un PCB
EN BREF : Avant de diffuser une carte, vérifiez-la par rapport aux capacités du fabricant de circuits imprimés et de l’assembleur retenus (DFM), assurez-vous que chaque net important peut être mesuré et programmé (DFT), et envoyez un seul jeu de fichiers cohérent et versionné. Faites confirmer les limites par les fournisseurs réels plutôt que de vous fier à des valeurs génériques. La plupart des retards de première fabrication viennent de questions auxquelles les fichiers ne répondaient pas.
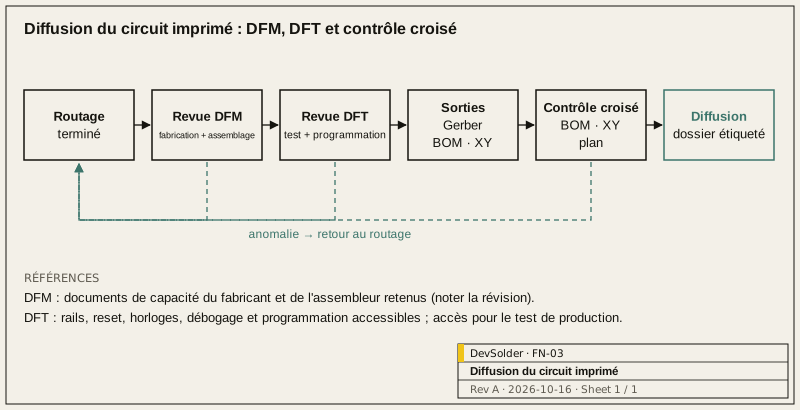
1.0 Ce que DFM et DFT veulent dire ici
La conception pour la fabrication (DFM) pose la question : les fournisseurs prévus peuvent-ils fabriquer et assembler la carte de façon fiable ? La conception pour le test (DFT) pose une autre question : peut-on vérifier, vite et sur chaque exemplaire, que la carte a été bien fabriquée ? Les deux revues ont lieu avant la diffusion, tant qu’une modification reste une retouche de routage et non une nouvelle révision de carte.
Nous ne donnons pas ici de largeurs de piste ou de diamètres de perçage minimaux génériques. Ces limites varient d’un fabricant à l’autre, entre leurs procédés standard et avancés, et elles évoluent. La liste ci-dessous dit quoi vérifier ; les valeurs viennent des documents de capacités du fournisseur utilisé, et nous notons quel document, dans quelle révision, a servi de référence.
2.0 Contrôles de fabrication du circuit imprimé
| Point | Ce qu’il faut confirmer |
|---|---|
| Empilage | Nombre de couches, matériaux, épaisseurs de cuivre et de diélectrique validés avec le fabricant ; cibles d’impédance contrôlée listées avec les pistes concernées |
| Dimensions minimales | Piste et isolement, couronne, diamètres de perçage et de via dans le procédé standard du fabricant, sauf choix délibéré de payer le procédé avancé |
| Traitement des vias | Vias recouverts, bouchés ou remplis spécifiés, en particulier les vias dans les pastilles |
| Équilibre du cuivre | Grandes zones de cuivre déséquilibrées examinées pour le risque de voilage |
| Contour et fentes | Contour, découpes, fentes et bords métallisés sur une couche mécanique dédiée, cotée |
| Panélisation | Qui panélise ; bords, mires, trous d’outillage et méthode de séparation (prédécoupe en V ou fraisage avec ponts) convenus ; distance entre composants et ligne de rupture |
| Finition | Finition de surface choisie selon les composants, par exemple boîtiers à pas fin ou sans broches |
| Marquage | Révision, nom de carte et code date en sérigraphie ou en cuivre ; sérigraphie hors des pastilles |
3.0 Contrôles d’assemblage
| Point | Ce qu’il faut confirmer |
|---|---|
| Empreintes | Chaque empreinte comparée au land pattern recommandé par le fabricant pour la variante exacte de boîtier de la BOM |
| Broche 1 et polarité | Indiquées en sérigraphie et sur le plan d’assemblage pour chaque composant polarisé |
| Mires | Mires globales sur la carte ou le panneau ; mires locales près des composants à pas fin si l’assembleur les demande |
| Espacement | Dégagement autour des composants hauts, des connecteurs et des composants à atteindre pour une reprise |
| Pastilles thermiques | Motif d’ouverture de pâte sur les pastilles exposées ; traitement des vias en dessous |
| Assemblage double face | Composants lourds de la deuxième face vérifiés avec l’assembleur |
| Composants sensibles à l’humidité | MSL de chaque datasheet relevé (classification selon J-STD-020) pour que l’assembleur applique la manipulation J-STD-033 : emballage sec, suivi de la durée hors emballage et étuvage |
| Composants traversants | Méthode de brasage (vague, sélective, manuelle) convenue, ce qui joue sur les zones d’exclusion |
| Composants non montés | Clairement indiqués dans la BOM et sur le plan d’assemblage, de façon cohérente entre les deux |
4.0 Accès de test
À la mise en route, il faut pouvoir mesurer. En série, quelqu’un doit programmer et tester chaque carte, souvent sans ingénieur expérimenté au poste. Prévoyez les deux.
4.1 Accès pour la mise en route
- Points de test sur chaque rail d’alimentation, sur le reset et sur les horloges clés.
- Straps zéro ohm ou cavaliers pour isoler des rails ou des sous-ensembles à la première mise sous tension.
- L’interface de débogage et de programmation sur un connecteur ou un groupe de pastilles accessible carte en boîtier, ou une procédure documentée sinon.
- UART ou autre sortie de logs ramenée sur un point de test, même si le produit ne s’en sert pas.
4.2 Accès pour le test de production
- Points de test dimensionnés et espacés pour le type de banc prévu : lit à clous, banc à pointes pogo ou sondage manuel. Faire confirmer taille de pastille et pas par celui qui fabrique le banc.
- Points de test sur une seule face autant que possible.
- Programmation par le banc de test, pour charger le firmware et tester en une seule étape.
- Un mode autotest dans le firmware qui remonte les résultats par l’interface de programmation ou de logs.
- Chaînes boundary scan (JTAG) documentées quand les composants le permettent, pour les cartes avec des nets BGA denses qu’aucune pointe n’atteint.
4.3 Tableau de couverture de test
Dressez un court tableau listant chaque sous-ensemble, comment il est testé (mesure électrique, autotest firmware, test fonctionnel, inspection visuelle) et où. Les cases vides de la colonne « comment » sont les sous-ensembles non testés.
5.0 Le jeu de fichiers à remettre
| Fichier | Rôle | Contrôle |
|---|---|---|
| Données de fabrication (Gerber X2, ODB++ ou IPC-2581) | Fabrication du circuit imprimé | Générées depuis la révision diffusée ; liste des couches conforme à l’empilage |
| Fichiers et plan de perçage | Trous métallisés et non métallisés | Unités et format précisés ; cohérents avec les données de fabrication |
| Plan de fabrication | Empilage, impédance, finition, tolérances, notes | Révision identique à celle des fichiers |
| Fichier de placement (centroïdes) | Placement | Convention de rotation précisée ; contrôlé par sondage contre le plan d’assemblage |
| BOM | Composants, quantités, repères, références fabricant, alternatives approuvées | Chaque repère monté a sa ligne ; composants DNF indiqués |
| Plan d’assemblage | Placement, polarité, instructions particulières | Cohérent avec la BOM et les centroïdes |
| Schéma en PDF | Débogage et revue | Même révision |
| Spécification de test | Quoi tester et comment | Cohérente avec les points de test de la carte |
| Notes de version | Ce qui a changé depuis la révision précédente | Liste les points ouverts |
L’erreur de remise que nous cherchons le plus souvent est l’incohérence : une BOM d’une révision, un fichier de centroïdes d’une autre, un composant marqué DNF à un endroit et monté à un autre. Un contrôle croisé scripté entre BOM, centroïdes et données de conception en attrape la plupart.
Tout part dans une archive versionnée avec la révision dans le nom du fichier, et la même révision est étiquetée dans le dépôt de conception.
6.0 Qui fait quoi
Quand DevSolder prépare un dossier matériel prêt à fabriquer, ces contrôles et le jeu de fichiers font partie de la livraison. Vous pouvez ensuite approvisionner et fabriquer vous-même, ou nous confier l’approvisionnement et l’assemblage ; les fichiers sont les mêmes dans les deux cas. Votre sous-traitant de fabrication fera aussi sa propre revue DFM ; obtenez ses remarques avant de passer commande.
Voir la page Dossier de conception électronique pour les livrables, Assemblage, mise en route et tests pour la mise en route et Approvisionnement et fabrication pour le travail avec les fournisseurs. Pour demander la revue d’une carte avant diffusion, utilisez le formulaire Parler de votre projet.
Références
- Ucamco, The Gerber Format: https://www.ucamco.com/en/gerber
- IPC-2581 Consortium: https://www.ipc2581.com/
- IPC/JEDEC J-STD-020F, Moisture/Reflow Sensitivity Classification: https://www.jedec.org/standards-documents/docs/j-std-020e
- IPC/JEDEC J-STD-033D, Handling, Packing, Shipping and Use of Moisture/Reflow Sensitive SMDs: https://www.jedec.org/standards-documents/docs/j-std-033c
Questions fréquentes
Notre assembleur fait une vérification DFM. Faut-il quand même la nôtre ?
Sa vérification vous dit s'il sait fabriquer la carte. Elle ne dit généralement pas si la carte pourra être testée, déboguée et approvisionnée pendant la vie du produit. En faisant votre propre revue d'abord, ses remarques portent sur son procédé et vous ne découvrez pas les erreurs de base au fil de ses questions.
Gerber ou IPC-2581 ?
Prenez le format que votre fabricant de circuits imprimés gère le mieux, et demandez-lui. Le Gerber X2 avec fichiers de perçage et plan de fabrication est très largement accepté. IPC-2581 et ODB++ transportent davantage d'intention de conception dans un seul paquet, ce qui limite le risque de fichiers incohérents.
Combien de points de test faut-il ?
Assez pour mesurer chaque rail, le reset et les horloges clés à la mise en route, et pour programmer et dérouler le test de production sans sonder à la main. Un tableau de couverture par sous-ensemble montre les manques, ce qui sert plus qu'un nombre cible.
Pouvez-vous relire une carte conçue par quelqu'un d'autre ?
La revue d'une conception existante se fait de la même façon : nous la confrontons aux capacités des fournisseurs visés, au plan de test et au jeu de fichiers, et rendons une liste écrite de constats classés selon leur impact sur la fabrication.