DFM- und DFT-Checkliste für die Leiterplattenübergabe
KURZ GESAGT: Bevor ein Board freigegeben wird, prüfen Sie es gegen die Fähigkeiten des gewählten Leiterplattenherstellers und Bestückers (DFM), stellen sicher, dass sich jedes wichtige Netz messen und programmieren lässt (DFT), und schicken einen einzigen, stimmigen, versionierten Dateisatz. Grenzwerte klären Sie mit den tatsächlichen Lieferanten, nicht mit generischen Zahlen. Die meisten Verzögerungen beim ersten Build entstehen durch Fragen, die die Dateien nicht beantwortet haben.
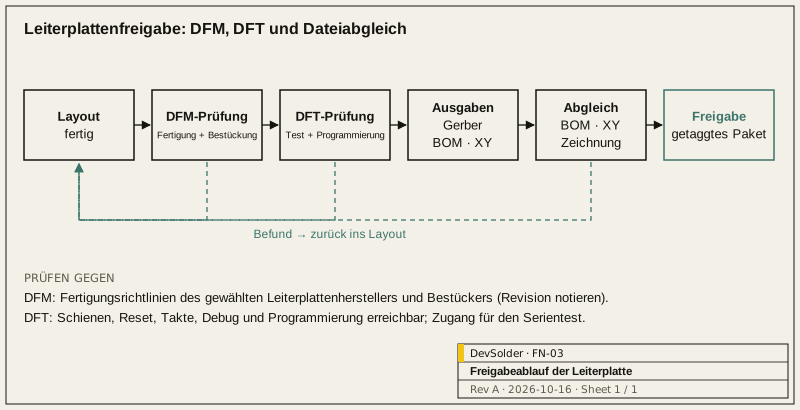
1.0 Was DFM und DFT hier bedeuten
Design for Manufacturing (DFM) fragt, ob die vorgesehenen Lieferanten das Board zuverlässig fertigen und bestücken können. Design for Test (DFT) fragt, ob sich schnell und an jedem Exemplar feststellen lässt, dass es richtig gebaut wurde. Beide Reviews finden vor der Freigabe statt, solange eine Änderung noch eine Layoutänderung ist und keine neue Revision.
Generische Mindestleiterbahnbreiten oder Bohrdurchmesser nennen wir in dieser Notiz nicht. Diese Grenzen unterscheiden sich zwischen Herstellern und zwischen deren Standard- und Spezialprozessen, und sie ändern sich. Die Checkliste unten sagt, was zu prüfen ist; die Zahlen stammen aus den Fähigkeitsdokumenten des jeweiligen Lieferanten, und wir halten fest, gegen welches Dokument in welcher Revision wir geprüft haben.
2.0 Prüfungen für die Leiterplattenfertigung
| Punkt | Was zu bestätigen ist |
|---|---|
| Lagenaufbau | Lagenzahl, Materialien, Kupferstärken und Dielektrikumsdicken mit dem Hersteller abgestimmt; Impedanzvorgaben mit den betroffenen Leiterbahnen aufgeführt |
| Minimale Strukturen | Leiterbahn und Abstand, Restring, Bohr- und Via-Größen im Standardprozess des Herstellers, sofern Sie sich nicht bewusst für den teureren Spezialprozess entschieden haben |
| Via-Behandlung | Abgedeckte, verschlossene oder gefüllte Vias festgelegt, vor allem bei Vias in Pads |
| Kupferverteilung | Große unausgeglichene Kupferflächen auf Verzugsrisiko geprüft |
| Kontur und Schlitze | Kontur, Ausschnitte, Schlitze und durchkontaktierte Kanten auf einer eigenen, bemaßten Mechaniklage |
| Nutzenbildung | Wer den Nutzen erstellt; Ränder, Passermarken, Werkzeugbohrungen und Trennverfahren (Ritzen oder Fräsen mit Stegen) abgestimmt; Abstand der Bauteile zur Trennlinie |
| Oberfläche | Oberfläche passend zu den verwendeten Bauteilen gewählt, etwa für Fine-Pitch- oder anschlusslose Gehäuse |
| Kennzeichnung | Revision, Boardname und Datumscode im Bestückungsdruck oder in Kupfer; Bestückungsdruck frei von Pads |
3.0 Prüfungen für die Bestückung
| Punkt | Was zu bestätigen ist |
|---|---|
| Footprints | Jeder Footprint gegen das vom Hersteller empfohlene Land Pattern für die genaue Gehäusevariante aus der BOM geprüft |
| Pin 1 und Polarität | Für jedes gepolte Bauteil im Bestückungsdruck und in der Bestückungszeichnung markiert |
| Passermarken | Globale Passermarken auf Board oder Nutzen; lokale Passermarken an Fine-Pitch-Bauteilen, wenn der Bestücker sie verlangt |
| Abstände | Freiraum um hohe Bauteile, Steckverbinder und Bauteile, an die man für Nacharbeit herankommen muss |
| Thermische Pads | Pastenöffnungsmuster auf freiliegenden Pads; Via-Behandlung darunter |
| Beidseitige Bestückung | Schwere Bauteile auf der zweiten Seite mit dem Bestücker abgeklärt |
| Feuchteempfindliche Bauteile | MSL aus jedem Datenblatt festgehalten (Klassifizierung nach J-STD-020), damit der Bestücker die Handhabung nach J-STD-033 anwenden kann: Trockenverpackung, Verfolgung der Floor Life und Ausheizen |
| THT-Bauteile | Lötverfahren (Welle, Selektiv, Hand) abgestimmt, das wirkt sich auf Sperrflächen aus |
| Nicht zu bestückende Bauteile | In BOM und Bestückungszeichnung klar gekennzeichnet und zwischen beiden stimmig |
4.0 Testzugang
Bei der Inbetriebnahme muss man messen können. In der Serie muss jemand jedes Board programmieren und testen, oft ohne erfahrenen Ingenieur am Platz. Planen Sie für beides.
4.1 Zugang für die Inbetriebnahme
- Testpunkte an jeder Versorgungsschiene, am Reset und an den wichtigen Takten.
- Null-Ohm-Brücken oder Jumper, mit denen sich Schienen oder Teilsysteme beim ersten Einschalten trennen lassen.
- Die Debug- und Programmierschnittstelle auf einem Steckverbinder oder Pad-Satz, der auch im eingebauten Zustand erreichbar bleibt, oder ein dokumentiertes Verfahren, falls nicht.
- UART oder eine andere Log-Ausgabe auf einen Testpunkt geführt, auch wenn das Produkt sie nicht nutzt.
4.2 Zugang für den Fertigungstest
- Testpunkte in Größe und Raster passend zum erwarteten Adapterkonzept: Nadelbett, Pogo-Pin-Adapter oder manuelles Antasten. Pad-Größe und Raster mit dem Adapterbauer abstimmen.
- Testpunkte möglichst auf einer Seite.
- Programmierung über den Adapter, damit Firmware-Laden und Test in einem Schritt laufen.
- Ein Selbsttestmodus in der Firmware, der Ergebnisse über die Programmier- oder Log-Schnittstelle meldet.
- Boundary-Scan-Ketten (JTAG) dokumentiert, wo die Bauteile es unterstützen, für Boards mit dichten BGA-Netzen, die keine Nadel erreicht.
4.3 Tabelle zur Testabdeckung
Schreiben Sie eine kurze Tabelle mit jedem Teilsystem, wie es geprüft wird (elektrische Messung, Firmware-Selbsttest, Funktionstest, Sichtprüfung) und wo. Die Lücken in der Spalte „wie“ sind die ungetesteten Teilsysteme.
5.0 Der Übergabe-Dateisatz
| Datei | Zweck | Prüfung |
|---|---|---|
| Fertigungsdaten (Gerber X2 oder ODB++ oder IPC-2581) | Leiterplattenfertigung | Aus der freigegebenen Revision erzeugt; Lagenliste passt zum Lagenaufbau |
| Bohrdaten und Bohrplan | Bohrungen, durchkontaktiert und nicht durchkontaktiert | Einheiten und Format angegeben; passt zu den Fertigungsdaten |
| Fertigungszeichnung | Lagenaufbau, Impedanz, Oberfläche, Toleranzen, Hinweise | Revision passt zu den Dateien |
| Bestückungsdatei (Pick-and-Place, Centroid) | Platzierung | Drehkonvention angegeben; stichprobenartig mit der Bestückungszeichnung abgeglichen |
| BOM | Bauteile, Mengen, Bauteilbezeichner, Hersteller-Teilenummern, freigegebene Alternativteile | Jeder bestückte Bezeichner hat eine Zeile; DNF-Bauteile gekennzeichnet |
| Bestückungszeichnung | Platzierung, Polarität, besondere Anweisungen | Passt zu BOM und Centroid |
| Schaltplan als PDF | Debugging und Review | Gleiche Revision |
| Testspezifikation | Was wie getestet wird | Passt zu den Testpunkten auf dem Board |
| Release Notes | Was sich seit der vorherigen Revision geändert hat | Listet offene Punkte |
Der häufigste Übergabefehler, nach dem wir suchen, sind Inkonsistenzen: eine BOM aus einer Revision, eine Centroid-Datei aus einer anderen, ein Bauteil, das an einer Stelle als DNF markiert und an einer anderen bestückt ist. Ein skriptgestützter Abgleich zwischen BOM, Centroid und Designdaten findet das meiste davon.
Alles kommt in ein versioniertes Archiv mit der Revision im Dateinamen, und dieselbe Revision wird im Design-Repository getaggt.
6.0 Wer was übernimmt
Erstellt DevSolder ein fertigungsreifes Hardware-Paket, gehören diese Prüfungen und der Dateisatz zum Lieferumfang. Sie können dann selbst beschaffen und fertigen oder uns mit Beschaffung und Bestückung beauftragen; die Dateien sind in beiden Fällen dieselben. Ihr Fertigungsdienstleister macht zusätzlich ein eigenes DFM-Review; holen Sie seine Anmerkungen ein, bevor die Bestellung rausgeht.
Die Seite Hardware-Designpaket beschreibt den Lieferumfang, Bestückung, Inbetriebnahme und Test die Inbetriebnahme und Beschaffung und Fertigung die Arbeit mit Lieferanten. Für ein Review eines Boards vor der Freigabe nutzen Sie das Formular Projekt besprechen.
Quellen
- Ucamco, The Gerber Format: https://www.ucamco.com/en/gerber
- IPC-2581 Consortium: https://www.ipc2581.com/
- IPC/JEDEC J-STD-020F, Moisture/Reflow Sensitivity Classification: https://www.jedec.org/standards-documents/docs/j-std-020e
- IPC/JEDEC J-STD-033D, Handling, Packing, Shipping and Use of Moisture/Reflow Sensitive SMDs: https://www.jedec.org/standards-documents/docs/j-std-033c
Häufige Fragen
Unser Bestücker macht einen DFM-Check. Brauchen wir trotzdem einen eigenen?
Sein Check sagt Ihnen, ob er das Board bauen kann. Ob es sich über die Produktlebensdauer testen, debuggen und beschaffen lässt, sagt er meist nicht. Wenn Sie vorher selbst prüfen, betreffen seine Anmerkungen seinen Prozess, und Sie finden Grundfehler nicht erst über seine Rückfragen.
Gerber oder IPC-2581?
Nehmen Sie das Format, das Ihr Leiterplattenhersteller am besten verarbeitet, und fragen Sie ihn. Gerber X2 mit Bohrdaten und Fertigungszeichnung wird breit akzeptiert. IPC-2581 und ODB++ transportieren mehr Designabsicht in einem Paket, was das Risiko nicht zueinander passender Dateien senkt.
Wie viele Testpunkte reichen?
So viele, dass sich bei der Inbetriebnahme jede Schiene, der Reset und die wichtigen Takte messen lassen und der Fertigungstest ohne manuelles Antasten programmiert und gefahren werden kann. Eine Abdeckungstabelle je Teilsystem macht Lücken sichtbar und hilft mehr als eine Zielzahl.
Prüfen Sie auch ein Board, das jemand anderes entworfen hat?
Das Review eines bestehenden Designs läuft genauso: Wir prüfen es gegen die Fähigkeiten der vorgesehenen Lieferanten, den Testplan und den Dateisatz und liefern eine schriftliche Befundliste, geordnet nach Auswirkung auf den Build.