Checklist DFM y DFT para la entrega de una PCB
EN BREVE: Antes de liberar una placa, revísela contra las capacidades del fabricante de PCB y del ensamblador elegidos (DFM), asegúrese de que cada red importante se puede medir y programar (DFT) y envíe un único juego de ficheros coherente y versionado. Confirme los límites con los proveedores reales, no con cifras genéricas. La mayoría de los retrasos en la primera fabricación vienen de preguntas que los ficheros no respondían.
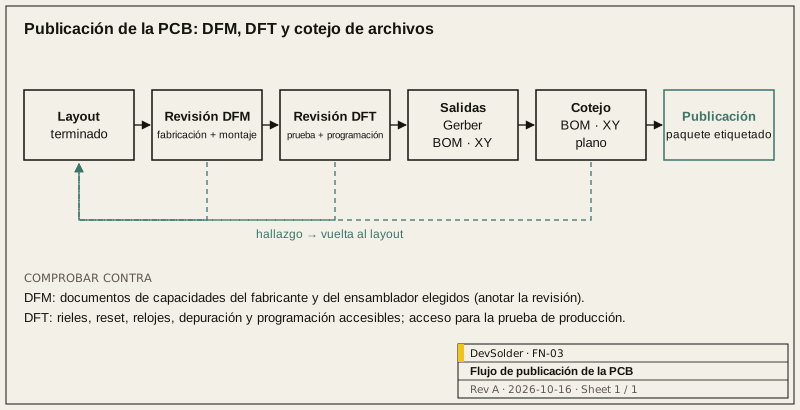
1.0 Qué entendemos aquí por DFM y DFT
El diseño para fabricación (DFM) pregunta si los proveedores que piensa usar pueden fabricar y montar la placa de forma fiable. El diseño para test (DFT) pregunta si puede comprobar, rápido y en cada unidad, que se fabricó bien. Ambas revisiones se hacen antes de liberar, mientras un cambio todavía es una edición del layout y no una nueva revisión de placa.
En esta nota no damos anchos mínimos de pista ni diámetros de taladro genéricos. Esos límites cambian de un fabricante a otro y entre sus procesos estándar y avanzados, y además se actualizan. La lista dice qué revisar; las cifras salen de los documentos de capacidades del proveedor que use, y anotamos contra qué documento y revisión comprobamos.
2.0 Comprobaciones de fabricación de PCB
| Punto | Qué confirmar |
|---|---|
| Stack-up | Número de capas, materiales, espesores de cobre y de dieléctrico acordados con el fabricante; objetivos de impedancia controlada listados junto con las pistas a las que aplican |
| Dimensiones mínimas | Pista y separación, anillo anular, tamaños de taladro y de vía dentro del proceso estándar del fabricante, salvo que haya decidido pagar el avanzado |
| Tratamiento de vías | Vías tapadas con máscara, taponadas o rellenas especificadas, sobre todo las vías en pad |
| Equilibrio de cobre | Grandes áreas de cobre desequilibradas revisadas por riesgo de alabeo |
| Contorno y ranuras | Contorno, recortes, ranuras y cantos metalizados en una capa mecánica dedicada y acotada |
| Panelizado | Quién paneliza; bordes, fiduciales, taladros de utillaje y método de separación (V-score o fresado con pestañas) acordados; distancia de los componentes a la línea de rotura |
| Acabado | Acabado superficial elegido según los componentes, por ejemplo encapsulados de paso fino o sin patillas |
| Marcado | Revisión, nombre de placa y código de fecha en serigrafía o en cobre; serigrafía fuera de los pads |
3.0 Comprobaciones de montaje
| Punto | Qué confirmar |
|---|---|
| Footprints | Cada footprint comparado con el land pattern recomendado por el fabricante para la variante exacta de encapsulado de la BOM |
| Pin 1 y polaridad | Marcados en serigrafía y en el plano de montaje para cada componente polarizado |
| Fiduciales | Fiduciales globales en la placa o el panel; locales junto a componentes de paso fino si el ensamblador los pide |
| Separación | Espacio alrededor de componentes altos, conectores y componentes que necesiten acceso para retrabajo |
| Pads térmicos | Patrón de apertura de pasta en los pads expuestos; tratamiento de las vías bajo ellos |
| Montaje a doble cara | Componentes pesados de la segunda cara revisados con el ensamblador |
| Componentes sensibles a la humedad | MSL de cada datasheet anotado (clasificación según J-STD-020) para que el ensamblador aplique el manejo de J-STD-033: embalaje seco, control del floor life y horneado |
| Componentes de inserción | Método de soldadura (ola, selectiva, a mano) acordado, porque afecta a las zonas de exclusión |
| Componentes no montados | Marcados con claridad en la BOM y en el plano de montaje, y coherentes entre ambos |
4.0 Acceso de test
En la puesta en marcha hay que medir. En producción alguien tiene que programar y probar cada placa, muchas veces sin un ingeniero con experiencia en el puesto. Planifique las dos cosas.
4.1 Acceso para la puesta en marcha
- Puntos de test en cada raíl de alimentación, en el reset y en los relojes clave.
- Puentes de cero ohmios o jumpers para aislar raíles o subsistemas en el primer encendido.
- La interfaz de depuración y programación en un conector o grupo de pads accesible con la placa dentro de la caja, o un procedimiento documentado si no lo es.
- UART u otra salida de log llevada a un punto de test, aunque el producto no la use.
4.2 Acceso para el test de producción
- Puntos de test con tamaño y separación adecuados al utillaje previsto: cama de agujas, utillaje de pogo pins o sondeo manual. Confirme tamaño de pad y paso con quien construya el utillaje.
- Puntos de test en una sola cara cuando sea posible.
- Programación a través del utillaje, para que carga de firmware y test se hagan en un paso.
- Un modo de autotest en el firmware que informe de los resultados por la interfaz de programación o de log.
- Cadenas de boundary scan (JTAG) documentadas donde los componentes lo admitan, para placas con redes BGA densas a las que no llega una sonda.
4.3 Tabla de cobertura de test
Haga una tabla corta con cada subsistema, cómo se prueba (medición eléctrica, autotest de firmware, test funcional, inspección visual) y dónde. Los huecos en la columna “cómo” son los subsistemas sin probar.
5.0 El juego de ficheros de entrega
| Fichero | Para qué | Comprobación |
|---|---|---|
| Datos de fabricación (Gerber X2, ODB++ o IPC-2581) | Fabricación de la PCB | Generados desde la revisión liberada; la lista de capas coincide con el stack-up |
| Ficheros de taladro y mapa de taladros | Agujeros metalizados y no metalizados | Unidades y formato indicados; coinciden con los datos de fabricación |
| Plano de fabricación | Stack-up, impedancia, acabado, tolerancias, notas | La revisión coincide con los ficheros |
| Fichero pick-and-place (centroides) | Colocación | Convención de rotación indicada; contrastado por muestreo con el plano de montaje |
| BOM | Componentes, cantidades, referencias, números de pieza del fabricante, alternativas aprobadas | Cada referencia montada tiene su línea; componentes DNF marcados |
| Plano de montaje | Colocación, polaridad, instrucciones especiales | Coincide con la BOM y los centroides |
| Esquemático en PDF | Depuración y revisión | Misma revisión |
| Especificación de test | Qué probar y cómo | Coincide con los puntos de test de la placa |
| Notas de versión | Qué cambió desde la revisión anterior | Lista los problemas abiertos |
El error de entrega que más buscamos es la incoherencia: una BOM de una revisión, un fichero de centroides de otra, un componente marcado DNF en un sitio y montado en otro. Un cruce por script entre BOM, centroides y datos de diseño detecta la mayor parte.
Todo va a un archivo versionado con la revisión en el nombre, y la misma revisión se etiqueta en el repositorio de diseño.
6.0 Quién hace qué
Cuando DevSolder prepara un paquete de hardware listo para fabricar, estas comprobaciones y el juego de ficheros forman parte de la entrega. Después puede abastecerse y fabricar por su cuenta o pedirnos que organicemos el abastecimiento y el montaje; los ficheros son los mismos en ambos casos. Su fabricante contratado hará además su propia revisión DFM; consiga sus comentarios antes de lanzar el pedido.
Consulte la página Paquete de diseño de hardware para los entregables, Ensamblaje, puesta en marcha y pruebas para la parte de puesta en marcha y Abastecimiento y fabricación para el trabajo con proveedores. Para pedir la revisión de una placa antes de liberarla, use el formulario Hablar de un proyecto.
Referencias
- Ucamco, The Gerber Format: https://www.ucamco.com/en/gerber
- IPC-2581 Consortium: https://www.ipc2581.com/
- IPC/JEDEC J-STD-020F, Moisture/Reflow Sensitivity Classification: https://www.jedec.org/standards-documents/docs/j-std-020e
- IPC/JEDEC J-STD-033D, Handling, Packing, Shipping and Use of Moisture/Reflow Sensitive SMDs: https://www.jedec.org/standards-documents/docs/j-std-033c
Preguntas frecuentes
Nuestro ensamblador dice que hace una revisión DFM. ¿Hace falta otra?
Su revisión le dice si ellos pueden fabricarla. Normalmente no le dice si la placa se podrá probar, depurar y abastecer durante la vida del producto. Si hace antes su propia revisión, sus comentarios tratarán de su proceso y no estará descubriendo errores básicos a través de su cola de consultas.
¿Gerber o IPC-2581?
Use el formato que mejor maneje su fabricante de PCB y pregúnteselo. Gerber X2 con ficheros de taladro y plano de fabricación se acepta en casi todas partes. IPC-2581 y ODB++ llevan más intención de diseño en un solo paquete, lo que reduce el riesgo de ficheros que no cuadran entre sí.
¿Cuántos puntos de test bastan?
Los suficientes para medir cada raíl, el reset y los relojes clave en la puesta en marcha, y para programar y ejecutar el test de producción sin sondear a mano. Una tabla de cobertura por subsistema deja ver los huecos, y sirve más que una cifra objetivo.
¿Pueden revisar una placa diseñada por otros?
La revisión de un diseño existente funciona igual: lo contrastamos con las capacidades de los proveedores previstos, el plan de test y el juego de ficheros, y devolvemos una lista escrita de hallazgos ordenada por impacto en la fabricación.